
Application of three-dimensional printing technology to manufacture of petroleum drill bits
-
摘要: 针对钻头传统的制造工艺存在加工周期长、加工精度低等缺点,而3D打印技术具有成型速度快、成型精度高等优点,本文将3D打印技术运用到胎体聚晶金刚石复片(PDC)钻头和牙轮-PDC混合钻头模具制造工艺中。与传统压模和铣模成型工艺相比,3D打印技术模具成型工艺将误差0.50~2.00 mm降低到0.20~0.30 mm,将传统制造工艺流程简化,提高制造的加工效率,同时3D打印技术能制作任意复杂曲面形状的模具,实现了钻头复杂的结构研制。通过对3D打印技术模具成型生产的PDC钻头现场实验,结果表明3D打印的新钻头机械钻速提高25.8%,进尺平均提高7.7%,新钻头破岩效率有较大提升,3D打印技术融入到石油钻头制造中是可行且有实际价值的。Abstract: In allusion to traditional manufacturing technology of drill has the disadvantages of long machining cycle and low machining accuracy, while the 3D printing technology has the advantages of fast molding speed and high molding accuracy. In this paper, 3D printing technology is applied to the molds manufacturing of fetal polycrystalline diamond compact (PDC) drill bits and cone-PDC hybrid drill bits. Compared with the traditional press mold and milling mold molding process, 3D printing technology mold molding process reduces the error of 0.50 to 2.00 mm to 0.20 to 0.30 mm, simplifies the traditional manufacturing process, and improves the manufacturing efficiency. At the same time, 3D printing technology is capable of producing any mold of complex surface shape, making the complex structure of the drill manufacturing possible. The field experiments of PDC drill bits produced by 3D printing technology were conducted, and the research results show that the mechanical drilling speed of the new 3D printing drill bit increased by 25.8%, the feed rate increased by 7.7% on average, and the rock breaking efficiency of the new drill bit was greatly improved. It is feasible and practical to integrate 3D printing technology into the production of petroleum drill bit manufacturing.
-
0. 引言
钻头是石油钻采中重要破岩工具,其性能的优劣将极大地决定整个钻井的质量、效率和成本,常见石油钻头包括牙轮钻头、聚晶金刚石复片(polycrystalline diamond compact, PDC)钻头以及牙轮-PDC混合钻头[1]。这些钻头模具制造工艺主要有压模和铣模成型2种,传统的制造工艺存在加工周期长、加工精度低等缺点,不利于对钻头个性化设计做出快速反应。
三维(three dimensional, 3D)打印技术是一种累积法制造技术,是快速成型技术的一种[2]。其以数字模型文件为基础,将三维模型分层为多个二维平面图形,再利用可粘合粉末材料逐层打印二维图形以堆叠成为三维实体,包括三维模型的建模、机械及其自动控制(机电一体化)、模型分层并转化为打印指令代码软件等技术[3]。3D打印通常是采用数字技术材料打印机来实现,应用领域是模具制造和工业设计等领域。3D打印技术因为具有成型速度快和加工精度高等优点而被广泛应用在工业制造、生物医学和航空航天等领域[4-6]。
目前关于PDC钻头3D打印技术加工方法的研究较多,仅限于钻头模型的加工,钻头实际制造和现场实验研究较少,尤其在牙轮-PDC混合钻头方面应用研究更少。本文将3D打印技术引入到PDC钻头和牙轮-PDC混合钻头模具的制造工艺中,对比分析3D打印与传统加工工艺的制造精度,完成PDC钻头的现场应用对比试验,为3D打印技术融入石油钻头制造工艺提供数据支持。
1. 3D打印技术原理及优点
1.1 3D打印技术原理
3D打印技术是随着计算机技术发展起来的,首先通过计算机设计需要打印对象的三维数字模型,然后采用层层堆积的方法使零件成型,该技术已经广泛应用于小批量复杂形状零部件的个性化定制中。目前,3D打印技术主要有激光烧结、光固化和熔融沉积造型3种打印方式,本文使用光固化方式,该技术通过采用特定波长与强度的激光照射到材料表面使光固化材料逐渐进行凝固成型,其工作原理如图 1所示[7-8]。由于光固化具有成型快、通用性强、加工精度高和加工性价比高等优点,非常适合用于钻头不同模具、模型的制造中[9-11]。
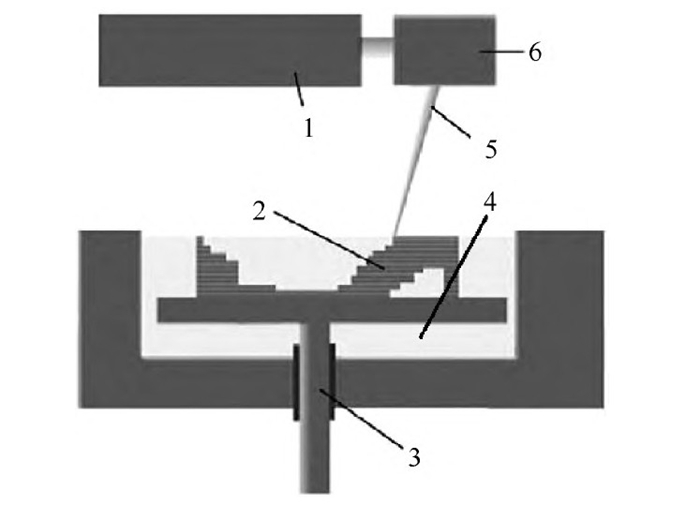 图 1 光固化技术工作原理注:1 为激光器;2 为固化树脂层;3 为升降平台;4 为液态树脂;5 为激光束;6 为扫描系统。
 下载:
全尺寸图片
1.2 3D打印技术优点
与传统加工方法相比,3D打印技术在石油钻头中运用具有如下优点:(1)钻头制造时间短。通过计算机辅助设计(computer aided design, CAD)直接建立钻头的三维数字模型,然后驱动打印设备直接打印钻头模具。在缩短了钻头的制造周期同时,还能降低成本,降低投资风险[12-14]。(2)钻头精度高。通过减小打印材料的粒径和分层厚度,3D打印出来的钻头精度高于传统钻头,在加工过程中通过改变分层厚度即可满足精度要求[15-18]。(3)钻头模具通用。3D打印材料通常采用树脂和尼龙等进行激光照射烧结,烧结的模具能够满足强度和稳定性的要求[19-20]。
2. 3D打印技术在PDC钻头制造中的应用
胎体PDC钻头模具如图 2所示。胎体PDC钻头加工精度和质量好坏的关键在于模具的制造,其决定着PDC钻头的最终性能。常见的钻头制造工艺主要有压模和铣模成型2种:铣模成型是在钻头外形轮廓上直接加工出钻头切削齿所需的偏转角度和深度,并在该位置放上水槽块,最后形成烧结模具;压模成型是将加热的原材料倒入开放的母模中,接着封闭母模并加压,以使材料接触母模的所有区域,得到预成型产品,其中关键的母模一般是在数控机床上完成设计加工[21-22]。以上2种传统的钻头模具成型工艺虽然技术成熟,但存在加工时间长,加工精度低等问题,在石油开采过程中,面对复杂的地层,也需要对现场的钻井需求做出快速反应。针对2种传统的钻头模具成型工艺中遇到的问题,将3D打印技术引入到胎体PDC钻头的制造中,形成的新模具成型工艺解决了上述难题。3种加工工艺的加工误差如表 1所示。3D打印钻头模具的加工误差为0.20~0.30 mm,压模和铣模成型模具的加工误差为0.50~2.00 mm, 3D打印加工误差明显高于另外2种传统加工方式。
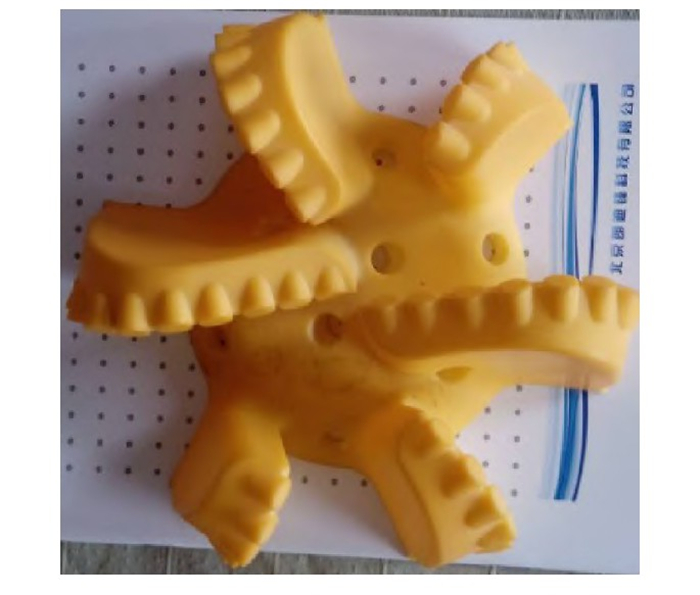 图 2 胎体聚晶金刚石复片(PDC)钻头模具下载:
全尺寸图片
表 1 3种工艺的加工误差
加工工艺 切削齿角度/(°) 切削齿高度/mm 水槽位置/mm 3D打印 0.20~0.30 0.20~0.30 0.20~0.30 压模成型 0.50~1.00 0.50~0.80 0.50~0.80 铣模成型 0.50~1.00 0.20~1.00 0.20~2.00 3. 3D打印技术在牙轮-PDC混合钻头的应用
PDC钻头通过PDC齿刮切或剪切破坏岩石,牙轮钻头通过牙齿压入岩石产生破碎效果,将二者结合得到的牙轮-PDC混合钻头具备PDC连续剪切破岩和牙轮压碎破岩2种破岩特征[23-26],休斯3+3PDC-牙轮混合钻头如图 3所示。混合钻头的PDC切削齿在钻压的作用下吃入地层并随着钻头转动,这样PDC齿就以边吃入边剪切的方式破岩,同时牙轮齿也在钻压的作用下交替冲击地层并在井底压出间断的同心圆破碎坑。牙齿压出的破碎坑可以打断PDC切削齿连续刮切造成的过热,增加了PDC切削齿的散热,从而提高PDC切削齿的寿命,同时也可以帮助PDC齿吃入地层达到剪切岩石这种相对研磨破岩的高效破岩效果[27-30]。
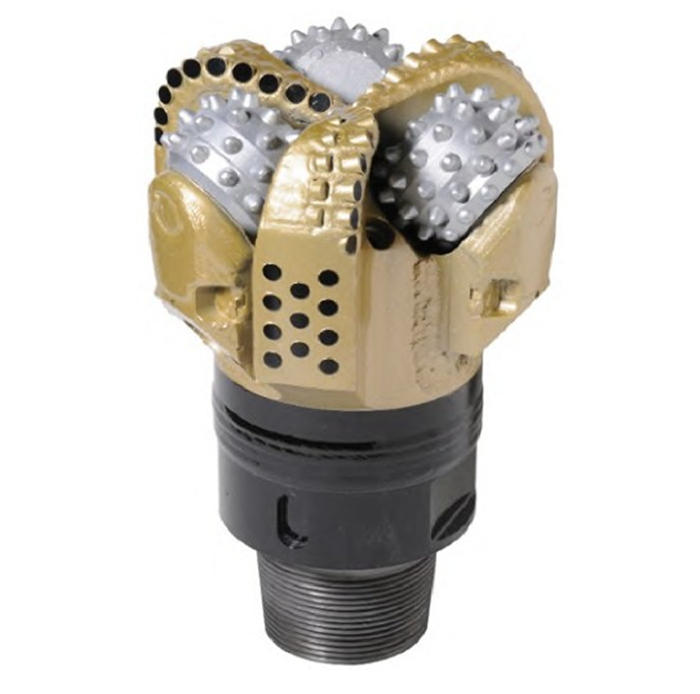 图 3 休斯3+3PDC-牙轮混合钻头下载:
全尺寸图片
单独的PDC钻头和牙轮钻头的加工工艺已经十分成熟。本文主要考虑牙轮-PDC混合钻头总装的加工工艺。钻头零件的加工误差、装配误差和焊接变形等影响钻头直径的准确度和牙轮与固定刀翼的匹配度。混合钻头中牙轮与牙爪(牙掌)合金钢(20CrMo或15MnNi4Mo)经过模锻而制成,容易造成牙轮、牙掌端面与轴线倾斜,不利于牙轮与牙掌的装配,边角区域产生的尖锐与毛刺,需要打磨抛光。因为材料、温度加工工艺等原因容易造成牙轮的锻造裂纹,在牙轮锥面上需要通过机械加工来定位钻孔,在孔底加工刀痕较严重,在形成比较大的毛刺同时还有可能发展成为裂纹源。
采用HKS800型3D打印设备,利用激光快速加工成型原理,用于制造牙轮-PDC复合钻头模具。传统钻头模具制造工艺流程和钻头模具3D打印制造工艺流程分别如图 4和5所示。从传统钻头和3D打印钻头模具的打印制造流程可知,采用3D打印模具的方式可以将制造工艺流程大为简化,同时还能大幅减少工人劳动强度并尽量减少人为误差。
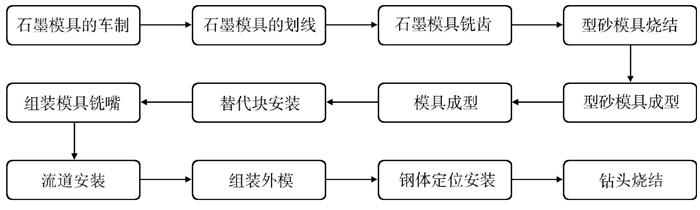 图 4 传统钻头模具制造工艺流程下载:
全尺寸图片
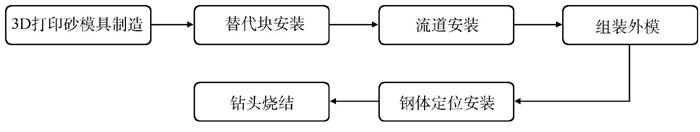 图 5 钻头模具3D打印制造工艺流程下载:
全尺寸图片
将3D打印技术运用在混合钻头的制造中,打印出来的混合钻头模具如图 6所示。通过手持式激光扫描仪对产品混合钻头进行扫描并生成数字模型(图 7)。
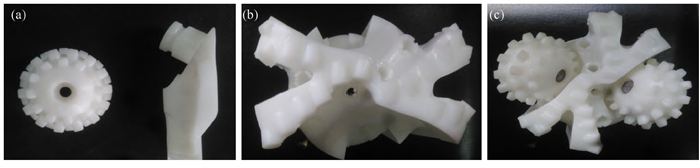 图 6 3D打印的混合钻头模具(a)牙轮和牙掌;(b)本体与固定翼;(c)装配体下载:
全尺寸图片
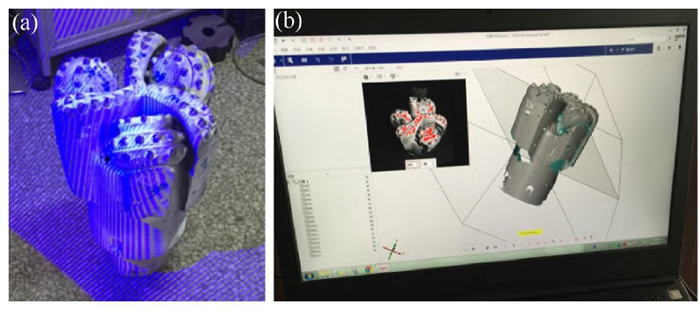 图 7 混合钻头扫描过程及数字模型(a)钻头扫描;(b)数字模型下载:
全尺寸图片
通过与3D打印模型对比,不同工艺加工误差如表 2所示。3D打印技术加工成的牙轮和牙掌的误差相对锻造成型有较大幅度提高,同时3D打印技术与五轴数控中心加工而成的钻头本体和固定翼误差在同一数量级,将该技术运用到混合钻头的制造中,可在保证精度的情况下实现复合钻头高效研发。
表 2 不同工艺加工误差加工工艺 PDC齿角度/(°) PDC齿高度/mm 牙轮壳体/mm 牙掌/mm 3D打印 0~0.10 0~0.10 0~0.10 0~0.10 锻造成型 — — 0.10~1.00 0.10~1.00 五轴数控 0~0.10 0~0.10 0~0.10 — 注:—表示无数据。 4. PDC钻头的现场应用
根据足203H3-4井地层条件与钻井工艺的要求,设计直径为215.90 mm的PDC钻头一只,钻头采用“3主刀翼+2副刀翼”:钻头冠部高度30.00 mm,冠顶半径50.00 mm;冠部高度类别为中,内锥深度3.50 mm,内锥角15°;内锥形状类别为浅,PDC齿类型,直径15.88 mm;主切削齿数量共24颗;刀翼形状为直线形,总流体面积为14.84 cm2,排屑槽面积276.45 cm2;平均流道深度43.00 mm。通过3D打印的橡胶模加工制造钻头型号为WS505HK的PDC产品如图 8所示。
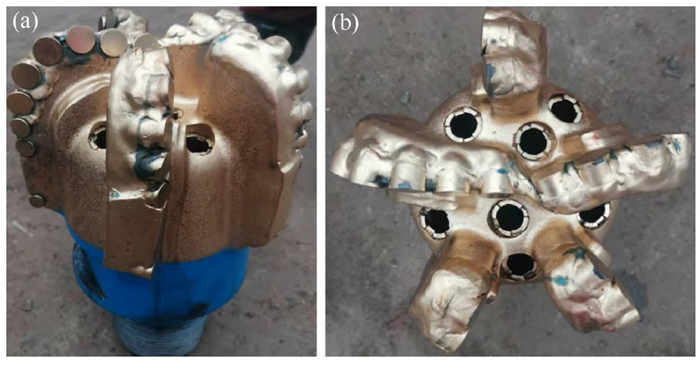 图 8 WS505HK PDC钻头产品(a)侧视;(b)俯视下载:
全尺寸图片
钻具组合:215.90 mm PDC钻头、194.00 mm扭冲、172.00 mm螺杆、158.80 mm钻挺1根、215.00 mm扶正器、158.80 mm钻杆、158.80 mm震击器、158.80 mm钻挺3根和127.00 mm钻杆串。
制造好的新钻头WS505HK在足203H3-4井入井。钻头接触井底时,转速为25 r/min,钻压为60~70 KN,扫除井底的水泥塞约20.00 m,此时钻时为7~8 min/m,当钻头钻完水泥塞钻进地层时,钻时保持在1~2 min/m,层位为蓬莱镇组,岩性是紫红色泥岩和粉砂岩,钻进到1 905.16 m起钻,起钻原因是螺杆工具失效。起钻后钻头如图 9所示。钻头没有磨损,内锥切削齿完好,保径齿无磨损,钻头还能二次下井。
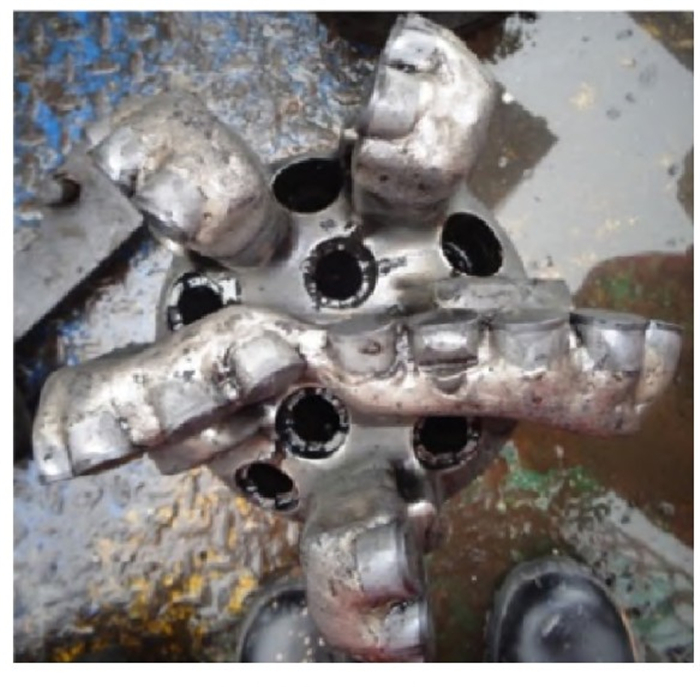 图 9 起钻后PDC钻头产品下载:
全尺寸图片
PDC钻头应用情况对比如表 3所示。WS505HK新型PDC钻头的机械钻速高于邻井相同层位的钻头,较邻井同层位机械钻速至少提高14.7%,较邻井同层位平均机械钻速提高25.8%,钻头进尺也高于邻井相同层位的钻头,新型钻头较邻井同层位进尺至少提高3.8%,较邻井同层位平均进尺提高7.7%。新钻头相比于传统钻头破岩效率有了进一步提升。
表 3 PDC钻头应用情况对比表序号 井段/层位 井位 钻头型号 钻头厂家 进尺/m 机械钻速/(m/h) 1 398.00−1694.90/苍溪组-蓬莱镇 足206-H1 TK56 国民油井 1 396.90 44.15 2 605.00−2100.00/蓬莱镇-沙二段 足201-H1 TK56 国民油井 1 295.00 36.02 3 400.00−1905.16/蓬莱镇-沙二段 足203H3−4 WS505HK 万吉 1 505.16 45.99 4 601.50−2251.00/蓬莱镇-沙二段 足202-H1 MD516 史密斯 1 449.50 33.02 5. 结束语
本文研究了PDC钻头和牙轮-PDC混合钻头模具的3D成型打印,从加工工艺流程、精度与传统工艺进行了对比,通过PDC新钻头的现场实验,获得了较好的数据。将3D打印技术运用在钻头模具成型中形成的新工艺具有以下优点:(1)3D打印具有更高的加工精度,可实现有螺旋水槽、防震齿等复杂结构PDC钻头的制造;(2)PDC钻头现场应用实验表明,与常规PDC钻头相比,具有更高的破岩效率,新钻头机械钻速提高25.8%,进尺平均提高7.7%;(3)如果能在材料、工艺上做更多研究和创新,3D打印技术将会在石油钻头中得到广泛运用,具有较大的应用价值和广阔的市场前景。
-
图 1 光固化技术工作原理
注:1 为激光器;2 为固化树脂层;3 为升降平台;4 为液态树脂;5 为激光束;6 为扫描系统。
下载:
全尺寸图片
图 2 胎体聚晶金刚石复片(PDC)钻头模具
下载:
全尺寸图片
图 3 休斯3+3PDC-牙轮混合钻头
下载:
全尺寸图片
图 4 传统钻头模具制造工艺流程
下载:
全尺寸图片
图 5 钻头模具3D打印制造工艺流程
下载:
全尺寸图片
图 6 3D打印的混合钻头模具
(a)牙轮和牙掌;(b)本体与固定翼;(c)装配体
下载:
全尺寸图片
图 7 混合钻头扫描过程及数字模型
(a)钻头扫描;(b)数字模型
下载:
全尺寸图片
图 8 WS505HK PDC钻头产品
(a)侧视;(b)俯视
下载:
全尺寸图片
图 9 起钻后PDC钻头产品
下载:
全尺寸图片
表 1 3种工艺的加工误差
加工工艺 切削齿角度/(°) 切削齿高度/mm 水槽位置/mm 3D打印 0.20~0.30 0.20~0.30 0.20~0.30 压模成型 0.50~1.00 0.50~0.80 0.50~0.80 铣模成型 0.50~1.00 0.20~1.00 0.20~2.00 表 2 不同工艺加工误差
加工工艺 PDC齿角度/(°) PDC齿高度/mm 牙轮壳体/mm 牙掌/mm 3D打印 0~0.10 0~0.10 0~0.10 0~0.10 锻造成型 — — 0.10~1.00 0.10~1.00 五轴数控 0~0.10 0~0.10 0~0.10 — 注:—表示无数据。 表 3 PDC钻头应用情况对比表
序号 井段/层位 井位 钻头型号 钻头厂家 进尺/m 机械钻速/(m/h) 1 398.00−1694.90/苍溪组-蓬莱镇 足206-H1 TK56 国民油井 1 396.90 44.15 2 605.00−2100.00/蓬莱镇-沙二段 足201-H1 TK56 国民油井 1 295.00 36.02 3 400.00−1905.16/蓬莱镇-沙二段 足203H3−4 WS505HK 万吉 1 505.16 45.99 4 601.50−2251.00/蓬莱镇-沙二段 足202-H1 MD516 史密斯 1 449.50 33.02 -
[1] 张学军, 唐思熠, 筆恒跃, 等. 3D打印技术研究现状和关键技术[J]. 材料工程, 2016, 44(2): 122-128. [2] 张胜, 徐艳松, 孙姗姗, 等. 3D打印材料的研究及发展现状[J]. 中国塑料, 2016, 30(1): 7-14. https://www.cnki.com.cn/Article/CJFDTOTAL-ZGSU201601003.htm [3] 李昆, YOANN R M, 郭嘉. 软物质材料3D打印技术及应用进展[J]. 塑料, 2019, 48(5): 101-106. https://www.cnki.com.cn/Article/CJFDTOTAL-SULA201905027.htm [4] 黄达, 李金晟, 吕昊, 等. 生物3D打印干细胞的研究进展[J]. 中国临床解剖学杂志, 2019, 37(5): 603-607. doi: 10.13418/j.issn.1001-165x.2019.05.027 [5] 张剑峰, 张建华, 赵剑峰, 等. 激光快速成形制造技术的应用研究进展[J]. 航空制造技术, 2002(7): 34-37. doi: 10.3969/j.issn.1671-833X.2002.07.013 [6] 许勤, 张坚. 激光快速成型技术研究现状与发展[J]. 九江学院学报(自然科学版), 2005(1): 8-10. [7] 赵彪, 王文鹏, 张士超, 等. 3D打印技术的原理及应用[J]. 科技风, 2020(5): 25. [8] 郭丽波. 3D打印技术原理及优势分析[J]. 产业与科技论坛, 2018, 17(22): 59-60. https://www.cnki.com.cn/Article/CJFDTOTAL-CYYT201822029.htm [9] 靳文强, 刘俊波. 3D打印技术原理和市场发展[J]. 明日风尚, 2017(14): 345. https://www.cnki.com.cn/Article/CJFDTOTAL-MRFS201714337.htm [10] 张馨丹. 3D打印技术研究现状和关键技术研究[J]. 现代工业经济和信息化, 2022, 12(11): 139-141. [11] 张家寓. 3D打印技术原理及发展应用[J]. 软件, 2019, 40(9): 172-175. [12] WALTERS P, DAVIES K. 3D printing for artists: research and creative practice[J]. Journal of the Norwegian Print Association, 2010(1): 12-15. [13] 江洪, 康学萍. 3D打印技术的发展分析[J]. 新材料产业, 2013(10): 30-35. https://www.cnki.com.cn/Article/CJFDTOTAL-XCLY201310008.htm [14] 卢秉恒, 李涤尘. 增材制造(3D打印)技术发展[J]. 机械制造与自动化, 2013, 42(4): 1-4. https://www.cnki.com.cn/Article/CJFDTOTAL-ZZHD201304001.htm [15] 王红军. 增材制造的研究现状与发展趋势[J]. 北京信息科技大学学报(自然科学版), 2014(3): 20-24. [16] 王广春. 增材制造技术及应用实例[M]. 北京: 机械工业出版社, 2014: 23-25. [17] 江雨. 3D打印在航空制造中的优点与局限[J]. 兵器知识, 2016(5): 60-63. https://www.cnki.com.cn/Article/CJFDTOTAL-BQZS201605022.htm [18] 冷静, 沈家伟, 陈林, 等. 基于3D打印技术的复合钻头加工方法研究[J]. 内江科技, 2017, 38(1): 45-46. [19] 韩刚. 3D打印技术发展现状及其前景[J]. 山东工业技术, 2019(4): 48. [20] 杜宇雷, 孙菲菲, 原光, 等. 3D打印材料的发展现状[J]. 徐州工程学院学报(自然科学版), 2014, 29(1): 20-24. [21] 周龙昌. 胎体PDC钻头烧结模具快速成型新工艺[J]. 石油机械, 2005(2): 27-28. https://www.cnki.com.cn/Article/CJFDTOTAL-SYJI20050200A.htm [22] 张莹, 周建忠, 戴亚春. 激光加工技术在模具制造中的应用[J]. 模具工业, 2001(4): 40-43. [23] 李琴, 谢豆, 黄志强, 等. 硬地层复合钻头破岩特性与提速机理研究[J]. 机械科学与技术, 2017, 36(3): 347-353. https://www.cnki.com.cn/Article/CJFDTOTAL-JXKX201703004.htm [24] 况雨春, 张明明, 冯明, 等. PDC齿破岩仿真模型与全钻头实验研究[J]. 地下空间与工程学报, 2018(5): 1218-1225. [25] 杨迎新, 杨燕, 陈欣伟, 等. PDC钻头复合钻进破岩机理及个性化设计探讨[J]. 地下空间与工程学报, 2019, 15(2): 565-575. [26] HUANG K L, YANG Y X, LIU Y, et al. Vibration failure and anti-vibration analysis of an annular-grooved PDC bit[J]. Engineering Failure Analysis, 2020, 115(1): 104658. [27] YANG Y X, SONG D D, CHEN X, et al. The study on tooth failure and fixation strength of cone bits under high temperature[J]. Engineering Failure Analysis, 2020, 110(4): 104444. [28] HUANG K L, AI Z J, YANG Y X, et al. The improved rock breaking efficiency of an annular-groove PDC bit[J]. Journal of Petroleum Science and Engineering, 2019, 172: 425-435. [29] HUANG K L, ZHOU C X, YANG Y X, et al. Working load characteristics of the PDC-cone composite bit under impact and scraping[J]. Shock and Vibration, 2020(6): 1-9. [30] 吴泽兵, 吕澜涛, 王勇勇, 等. 牙轮-PDC混合钻头的破岩特性及温度场变化[J]. 天然气工业, 2020(3): 99-106. https://www.cnki.com.cn/Article/CJFDTOTAL-TRQG202003019.htm