
Leaching of heavy metals vanadium and nickel from gasified petroleum coke ash
-
摘要: 为提高气化石油焦灰渣中V、Ni的浸出率,本文以600℃烧碳处理的气化石油焦灰渣为原料,通过湿法处理工艺,研究了灰渣中重金属V和Ni的浸出行为。分别采用酸浸法、碱浸法和碱浸-酸浸法共3种方法提取灰渣中的V和Ni,对反应温度、浓度和反应时间等条件进行优化,比较2种重金属的浸出率。结果表明:酸浸法,灰渣粒径为70~90 μm,反应温度为160℃,反应时间3 h,H2SO4质量分数为40.00%时,V和Ni的浸出率分别为60.30%和90.70%,酸浸法更有利于Ni的浸出;碱浸法,可显著改善灰渣的比表面积,当反应温度为150℃,反应时间为3 h,碱液质量分数为7.00%时,碱浸灰渣的比表面积可达到97 m2/g,V的浸出率为88.10%,Ni无浸出;碱浸-酸浸法,灰渣中V和Ni几乎全部进入溶液,浸出率分别为99.80%和99.40%,可实现V和Ni的最大化浸出。Abstract: In order to improve the leaching rate of V and Ni in gasified petroleum coke ash, the leaching behavior of heavy metals V and Ni in gasified petroleum coke ash treated with carbon burning at 600 ℃ was studied by wet process. V and Ni were extracted from ash residue by three methods: acid leaching, alkali leaching and alkali-acid leaching. The experimental conditions of reaction temperature, concentration and time were optimized, and the leaching rates of the two heavy metals were compared. The results showed that the leaching rates of V and Ni were 60.30% and 90.70%, respectively, when the ash particle size was 70 to 90 μm, the reaction temperature was 160 ℃, the reaction time was 3 h, and the mass percentage of H2SO4 was 40.00% in the acid leaching process. Acid leaching is more beneficial to the extraction of Ni. Alkaline leaching method can significantly improve the specific surface area of ash residue. When the reaction temperature was 150 ℃, the reaction time was 3 h, and the mass percentage of lye was 7.00%, the specific surface area of ash residue can reach 97 m2/g, the leaching rate of V was 88.10%, and Ni was not leached. By alkali-acid leaching, almost all of the V and Ni in the ash residue entered the solution, the leaching rate of V and Ni in ash residue were 99.80% and 99.40% respectively, which can maximize the leaching of V and Ni.
-
Keywords:
- gasification petroleum coke ash /
- leaching behavior /
- vanadium /
- nickel
-
0. 引言
石油焦是石油炼制工业的主要副产品,具有高热值、高碳含量、低挥发分和低灰分的特点[1-2]。伴随我国进口原油需求量的不断增加,不同品质的原油量也在增加,劣质原油一般指具有高酸、高S及V、Ni等金属杂质含量高的原油,具有不利于加工的性质特点[3-5],如中东地区部分原油中V和Ni的质量分数高达50和20 μg/g[6];委内瑞拉原油中V和Ni的质量分数甚至高达1 000和100 μg/g[6]。在石油的加工过程中,V和Ni等重金属会在石油焦中进一步富集[7]。目前石油焦主要用作燃料直接燃烧[8],或作为气化原料用于制取H2。气化石油焦灰渣是石油焦制氢过程在汽化炉中产生的,灰渣中:一方面V和Ni的含量高,且具有难降解、持久性及易生物富集等特点,大量堆存和搁置会带来潜在的安全与环境影响[9-10];另一方面V和Ni也是宝贵的金属资源,被广泛应用于石化、航天、电池和新材料等行业[11-12]。因此对气化石油焦灰渣中V、Ni的合理处置利用具有重要的环保价值和经济价值。
当前,V的浸出大多采用钠化焙烧、钙化焙烧、空白焙烧、直接酸浸法、酸浸-碱溶法、焙烧-常压或加压酸浸法、微波-超声波协同浸等工艺流程[13-16];Ni的浸出大多采用还原焙烧-氨浸法、加压酸浸法和细菌浸出等工艺流程[17-18]。这几种工艺多用于钒石煤、石油焦和镍矿中V和Ni的浸出,存在浸出率偏低、需要添加复合剂、不能同时实现V和Ni的浸出等问题,目前针对气化石油焦灰渣中V和Ni浸出的研究较少。为此本文以气化石油焦灰渣为原料,经600 ℃高温烧碳后,分别采用H2SO4酸浸法、碱浸法、碱浸-酸浸法的处理方式,探究了不同浸出条件对V和Ni浸出率的影响,旨在为利用气化石油焦灰渣体系提取V和Ni提供基础数据。
1. 实验部分
1.1 试剂和原料
优级纯98.00%H2SO4购于上海沪试实验器材股份有限公司;优级纯98.00% NaOH购于天津市鼎盛鑫化工有限公司。实验用水均为蒸馏水。注:文中百分比数据无特殊说明时均为质量分数。
气化石油焦灰渣由某环保公司提供,颗粒不规则,含碳为3.90%。600 ℃烧碳后,灰渣主要组成和含量见表 1。
表 1 灰渣的主要组成和质量分数组成 质量分数/% 组成 质量分数/% SiO2 54.93 K2O 2.22 Al2O3 18.52 MgO 1.67 Fe2O3 8.44 SO3 1.24 V2O5 4.85 TiO2 0.95 CaO 3.12 NiO 0.76 Na2O 2.41 其他 0.89 1.2 仪器
使用江西维克多国际矿业装备有限公司生产的XQM-4行星球磨机破碎处理灰渣;使用梅特勒-托利多仪器(上海)有限公司生产的AG204型电子天平称灰渣质量;使用苏州江东精密仪器有限公司生产的SX4-10箱式电阻炉灼烧灰渣;使用美国麦克仪器公司生产的Micromerritics ASAP 2460型比表面分析仪测量颗粒比表面积;使用上海岩征实验仪器有限公司生产的YZPR-1000(M)微型磁耦搅拌反应釜进行浸出反应,搅拌功率为80 W、搅拌速度为150 r/min;使用河南予华仪器有限公司生产的SHZ-D型循环水式真空泵分离反应液;使用德国布鲁克科技有限公司生产的S8Tiger 3 kW型X射线荧光光谱仪分析气化灰渣的含量和组分,最大功率为4 kW、最大电压为60 kV和最大电流为170 mA。
1.3 灰渣前处理
球磨灰渣30 s,将碎渣过170和200目筛,得到粒径为70~90 µm的灰渣;将灰渣平均分成2份,一份不灼烧,另一份在600 ℃灼烧至恒质量。待用。
取一定质量上述灰渣,测比表面积,重复3次。
1.4 酸浸法
1.4.1 条件优化
(1)温度。称取100.0 g灰渣加入反应釜中,加入268.1 g 40.00% H2SO4(注:加入量为Al2O3、Fe2O3和V2O5完全反应的1.5倍,下同),100 ℃下反应3 h;反应结束后,固液分离反应液;用H2O多次洗涤酸浸渣,烘干称量得到酸浸渣90.5 g,待测。重复上述操作,考察不同温度(120、140、160和180 ℃)时灰渣中V、Ni的浸出率。
(2)硫酸质量分数。反应温度为160 ℃,反应3 h,分别配制10.00%、20.00%、30.00%、40.00%、50.00%和60.00%的H2SO4,参考上述操作,考察不同酸质量分数对V、Ni的浸出效果。
(3)反应时间。反应温度160 ℃、40.00% H2SO4时,参考上述操作,考察不同反应时间(1、2、3和4 h)对灰渣中V、Ni的浸出率。
1.4.2 检测分析
(1)含量。取约5.0 g灰渣样品,用塑料环镶边,置于粉末压样机上,加压制成表面平整,无裂痕的薄片。参照《固体废物无机元素的测定波长色散X射线荧光光谱法:HJ 1211—2021》[19]开展检测,从仪器数据库中选择最佳的工作条件,依次上机测定。
(2)比表面积。在最佳条件下,即反应温度为160 ℃、40.00% H2SO4、反应3 h,参考上述反应步骤,得到酸浸后的灰渣,测量比表面积。实验重复3次。
(3)浸出率。浸出率的计算公式为
$$ R_\text{L}=(1-(m_{1}×w_{1})/(m_{0}×w_{0}))×100 \% , $$ (1) 式中:RL为浸出率;m1为酸浸渣质量;w1为酸浸渣中V2O5或NiO的质量分数;m0为初始质量;w0为初始V2O5或NiO的质量分数。
1.5 碱浸法
1.5.1 条件优化
(1)温度。称取100.0 g灰渣加入反应釜中,加入356.9 g 7.00%NaOH(注:加入量为Al2O3和V2O5完全反应的1.5倍,下同),30 ℃下反应3 h;反应结束后,固液分离反应液;用H2O多次洗涤碱浸渣,烘干称量得到碱浸渣113.7 g,待测。重复上述操作,考察不同温度(60、90、120、150和180 ℃)时,灰渣中V的浸出率和比表面积。
(2)碱液质量分数。在反应温度为150 ℃,反应时间为3 h时,参考上述操作,考察不同碱液质量分数1.00%、3.00%、5.00%、7.00%和9.00%对灰渣中V浸出率和比表面积的影响。
(3)反应时间。在反应温度150 ℃、7.00%碱质量分数下,参考上述操作,考察不同反应时间(1、2、3和4 h)对灰渣中V浸出率和比表面积的影响。
1.5.2 检测分析
(1)含量。参考1.4.2(1)操作。
(2)比表面积。在最佳条件下,即反应温度为150 ℃、7.00%碱液、反应3 h,同上操作,得到碱浸后的灰渣,测量比表面积。实验重复3次。
(3)浸出率。计算公式为
$$ R_\text{L}=(1-(m_{2}×w_{2})/(m_{0}×w_{0}))×100 \% , $$ (2) 式中:m2为碱浸渣质量;w2为碱浸渣中V2O5的质量分数。
1.6 碱浸-酸浸法
碱浸-酸浸法包括2步,一是碱浸,二是继续酸浸,均在最佳反应条件下进行。取碱浸后灰渣100.0 g加入反应釜中,加入231.1 g 40.00% H2SO4,160 ℃下反应3 h;反应结束后,固液分离反应液;用H2O多次洗涤残渣,烘干称量得到残渣45.2 g,按上述方法测试残渣组分、质量分数和比表面积。
2. 结果
2.1 灰渣组成
不同方法处理后,灰渣主要组成的含量变化如表 2所示。未处理灰渣主要组成以SiO2、Al2O3和Fe2O3为主,V2O5和NiO的含量分别为4.85%和0.76%。经过酸浸法、碱浸法和碱浸-酸浸法处理后,灰渣中V2O5的含量分别降为2.18%、0.54%和0.02%,NiO的含量分别降为0.08%、0.71%和0.01%。
表 2 不同方法处理后灰渣主要组成单位:% 方法 SiO2 Al2O3 Fe2O3 V2O5 NiO 未处理 54.93 18.52 8.44 4.85 0.76 酸浸法 62.14 19.23 3.73 2.18 0.08 碱浸法 46.85 16.31 7.88 0.54 0.71 碱浸-酸浸法 95.83 0.19 0.07 0.02 0.01 2.2 条件优化
2.2.1 酸浸法
酸浸法的反应条件优化结果如图 1所示。V、Ni的浸出率均随温度的升高而增加,且趋于平衡。当反应温度在160 ℃时,V、Ni的浸出率达到最大,分别为60.30%和90.70%。V、Ni的浸出率均随硫酸质量分数呈先上升后下降的趋势。在40.00% H2SO4时,V、Ni的浸出效果最佳,V、Ni的浸出率达到最大。V、Ni的浸出率均随反应时间的增加而升高,且趋于平衡。当反应时间在3 h,V和Ni的浸出率达到最大,继续延长反应时间,V、Ni的浸出率几乎无变化。因此,以反应温度为160 ℃、40.00% H2SO4和反应时间为3 h为酸浸法最佳反应条件。
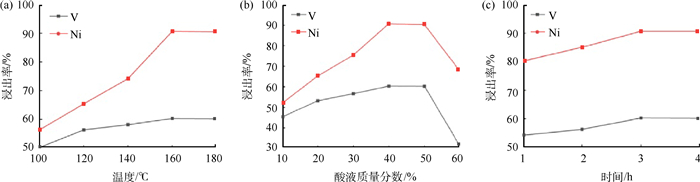 图 1 酸浸法条件优化结果(a)温度;(b)H2SO4质量分数;(c)时间
 下载:
全尺寸图片
2.2.2 碱浸法
碱浸法的反应条件优化结果如图 2所示。V的浸出率随温度的升高而增加,且趋于平衡。当反应温度在150 ℃时,V的浸出率达到最大88.10%。碱浸灰渣的比表面积随温度呈先上升后下降的变化趋势。V的浸出率和灰渣的比表面积均随碱液质量分数呈先上升后下降的变化趋势。当碱液质量分数为7.00%时,V的浸出率和碱浸灰渣的比表面积达到最大,二者均随反应时间的增加而升高,且逐渐趋于平衡。当反应时间在3 h,V的浸出率和比表面积达到最大,继续延长反应时间,V的浸出率和比表面积几乎无变化。因此,以反应温度为150 ℃、碱液质量分数为7.00%和反应时间为3 h为最佳反应条件进行后续研究。
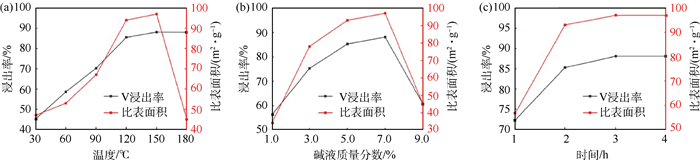 图 2 碱浸法条件优化结果(a)温度;(b)碱液质量分数;(c)时间下载:
全尺寸图片
2.2.3 碱浸-酸浸法
经碱浸-酸浸法处理后,V、Ni几乎全部进入浸取液中,V和Ni的总浸出率分别为99.80%和99.40%。固液分离后得到介孔硅材料,主要成分为SiO2,质量分数为95.80%。
2.3 比表面积
灰渣原料、600 ℃灼烧后、最佳酸浸法、碱浸法和碱浸-酸浸法处理后比表面积重复测量结果平均值分别为4、4、5、97和501 m2/g。
2.4 浸出率
不同方法灰渣主要组成的浸出率如表 3所示。V2O5的浸出率由高到低的顺序为碱浸-酸浸法、碱浸法和酸浸法,对应浸出率分别为99.80%、88.10%和60.30%;对灰渣中NiO的浸出,碱浸-酸浸法优于酸浸法,直接碱浸法对NiO无浸出。
表 3 不同方法处理时灰渣的主要组成浸出率单位:% 方法 SiO2 Al2O3 Fe2O3 V2O5 NiO 酸浸法 0 8.20 60.90 60.30 90.70 碱浸法 8.70 5.70 0 88.10 0 碱浸-酸浸法 15.60 99.50 99.60 99.80 99.40 3. 讨论
酸浸实验中,灰渣酸浸最适宜的反应温度为160 ℃,对应V和Ni浸出率分别为60.30%和90.70%,与H2SO4浸出红土镍矿[17]相比,Ni的平均浸出率约高5.00%,与JE菌在镍尾矿回收[18]相比,Ni浸出率约高20.00%,酸浸法更有利于灰渣中Ni的浸出。当H2SO4质量分数为40.00%时,V、Ni的浸出效果最佳;当H2SO4质量分数 > 50.00%时,V、Ni的浸出率明显降低,主要原因可能是H2SO4含量过高导致反应釜内物料流动性变差,影响了传质效果,从而导致金属浸出率降低[20]。通过分析600 ℃灼烧前后灰渣的比表面积,表明高温不会破坏灰渣的玻璃体结构,灰渣酸浸过程虽有部分金属溶出但并没有改变灰渣的玻璃体结构,酸浸后灰渣的比表面积依然很低。
碱浸实验中,随着反应温度升高V的浸出率和比表面积逐渐增加,当温度为150 ℃时,V的浸出率和比表面积达到最大,分别为88.10%和97 m2/g,与黄文强[14]研究的微波-超声波协同碱浸石油焦V的最佳浸出率89.40%相差不大,碱浸法对灰渣中V的浸出更有利。当继续升温比表面积下降明显,可能原因是在碱性条件下反应温度过高造成灰渣的玻璃体结构过度破坏,结构塌陷。当碱液质量分数为7.00%时,碱浸灰渣V的浸出率和比表面积达到最大;当继续升高至9.00%时,灰渣中V的浸出率和比表面积下降明显,分别为60.70%和45 m2/g,主要原因可能是热的浓碱与灰渣中Si、Al生成了硅铝酸盐,降低了金属溶出率,同时在该条件下反应,物料易在反应器内固化。因此,最佳碱液质量分数选择为7.00%。
在碱浸-酸浸实验中,V、Ni等金属浸出率明显更高,主要原因是经碱浸处理后,灰渣的玻璃体结构被破坏,比表面积增大明显,反应更充分。
4. 结束语
本实验对比了酸浸法、碱浸法、碱浸-酸浸法提取气化石油焦灰渣中的V和Ni,探究了不同浸出条件对V、Ni浸出率的影响。酸浸法对灰渣中Ni有较高的浸出率,碱浸法对灰渣中V有较高的浸出率,碱浸-酸浸法对V和Ni的浸出率都很高,有利于实现灰渣的资源化利用。但此3种湿法处理工艺也存在浸出温度偏高、V、Ni与杂质金属分离难、工艺流程长及经济性等问题。下一步,将开展V、Ni从浸出液中分离回收的相关研究。
-
图 1 酸浸法条件优化结果(a)温度;(b)H2SO4质量分数;(c)时间
下载:
全尺寸图片
图 2 碱浸法条件优化结果(a)温度;(b)碱液质量分数;(c)时间
下载:
全尺寸图片
表 1 灰渣的主要组成和质量分数
组成 质量分数/% 组成 质量分数/% SiO2 54.93 K2O 2.22 Al2O3 18.52 MgO 1.67 Fe2O3 8.44 SO3 1.24 V2O5 4.85 TiO2 0.95 CaO 3.12 NiO 0.76 Na2O 2.41 其他 0.89 表 2 不同方法处理后灰渣主要组成
单位:% 方法 SiO2 Al2O3 Fe2O3 V2O5 NiO 未处理 54.93 18.52 8.44 4.85 0.76 酸浸法 62.14 19.23 3.73 2.18 0.08 碱浸法 46.85 16.31 7.88 0.54 0.71 碱浸-酸浸法 95.83 0.19 0.07 0.02 0.01 表 3 不同方法处理时灰渣的主要组成浸出率
单位:% 方法 SiO2 Al2O3 Fe2O3 V2O5 NiO 酸浸法 0 8.20 60.90 60.30 90.70 碱浸法 8.70 5.70 0 88.10 0 碱浸-酸浸法 15.60 99.50 99.60 99.80 99.40 -
[1] BA Z R, ZHAO J T, LI C Y, et al. Developing efficient gasification technology for high-sulfur petroleum coke to hydrogen-rich syngas production[J]. Fuel, 2020, 267(C): 117170. [2] 王贵金, 郭大亮, 袁洪友, 等. 黑液与石油焦共热解及其产物特性研究[J]. 燃料化学学报, 2014, 42(5): 545-551. [3] 徐海, 于道永, 王宗贤, 等. 镍和钒对石油加工过程的影响及对策[J]. 炼油设计, 2000(11): 1-5. [4] WORMSBECHER R F, PETERS A W, MASELLI J M. Vanadium poisoning of cracking catalysts: mechanism of poisoning and design of vanadium tolerant catalyst system[J]. Journal of Catalysis, 1986, 100(1): 130-137. doi: 10.1016/0021-9517(86)90078-3 [5] 王荣, 王荣华, 陈世宏, 等. 某地区钻井固废中重金属含量分析[J]. 油气田环境保护, 2015, 25(3): 57-59+74. [6] 孙慧, 李石. 劣质原油加工过程中重金属镍、钒迁移分布规律研究[J]. 化学与生物工程, 2018, 35(5): 37-41. [7] 和丽园, 刘哲语, 黄戒介, 等. 高硫石油焦灰中钒镍浸出特性及赋存形态研究[C]//中国科学院山西煤炭化学研究所. 第四届能源转化化学与技术研讨会摘要集. 太原: 中国科学院山西煤炭化学研究所, 2021: 160. [8] XIONG Q A, LI J Z, GUO S, et al. Ash fusion characteristics during co-gasification of biomass and petroleum coke[J]. Bioresource Technology, 2018, 257: 1-6. doi: 10.1016/j.biortech.2018.02.037 [9] 何珊, 郭渊, 王琛, 等. 镍的环境生物地球化学与毒性效应研究进展[J]. 中国环境科学, 2022, 42(5): 2339-2351. [10] 唐露, 路学光, 毛振娅, 等. 不同价态钒氧化物的细胞毒性评估[J]. 济南大学学报(自然科学版), 2023, 37(1): 77-83. [11] HAO P. A literature review on leaching and recovery of vanadium[J]. Journal of Environmental Chemical Engineering, 2019, 7(5): 103313. doi: 10.1016/j.jece.2019.103313 [12] ALVIAL-HEIN G, MAHANDRA H, GHAHREMAN A. Separation and recovery of cobalt and nickel from end of life products via solvent extraction technique: a review[J]. Journal of Cleaner Production, 2021, 297: 126592. doi: 10.1016/j.jclepro.2021.126592 [13] 杨利群, 张亚莉, 化茜, 等. 从高钒石油焦中碱浸钒[J]. 湿法冶金, 2013, 32(6): 385-388. [14] 黄文强. 石油焦中钒的微波: 超声波协同助浸工艺及机理研究[D]. 淄博: 山东理工大学, 2016: 13-14. [15] 于鲸, 朱振忠, 杨洁. 微波焙烧: 酸浸对石煤钒矿提钒的影响[J]. 湿法冶金, 2011, 30(2): 111-113+126. [16] 王鑫. 微生物对低品位含钒石煤的浸出及机理研究[D]. 北京: 北京科技大学, 2017: 25-30. [17] 王盼盼. 常压硫酸浸出红土镍矿提取镍的研究[D]. 南宁: 广西大学, 2020: 20. [18] 赵素兴. 浸镍钴细菌驯化与细菌浸镍钴矿的试验研究[D]. 沈阳: 东北大学, 2016: 19-20. [19] 生态环境部. 固体废物无机元素的测定波长色散X射线荧光光谱法: HJ 1211-2021[S]. 北京: 中国环境出版社, 2021. [20] 吕灵灵, 叶阑珊, 王沿森, 等. 一种石油焦气化灰渣的处理方法: CN112795780A[P]. 2021-05-14.
